NASLEDUJ NÁS:

Správy

Technológia tenkostenných baliacich foriem: výzvy a riešenia pre vysokorýchlostné, stabilné a presné formovanie

2026-04-30 0 Nechajte mi správu

Úvod

       Tenkostenné obaly – napríklad kelímky od jogurtov, vaničky s margarínom, lahôdkové nádoby a tenkostenné viečka – predstavujú jeden z najnáročnejších segmentov priemyslu vstrekovania plastov. Hrúbka steny časti sa zvyčajne pohybuje od 0,25 mm do 1,0 mm, pričom pomer dĺžky k hrúbke toku často presahuje 200:1. Časy cyklov sa merajú v sekundách (zvyčajne 3–8 sekúnd) a ročné objemy výroby často presahujú 10 miliónov dielov na formu.

        Ako skúsený technik na výrobu foriem, ktorý sa špecializuje na vysokokavitačné baliace formy, som videl, ako sa malé konštrukčné chyby môžu stať katastrofálnymi pri formovaní tenkostenných foriem. Nerovnováha brány 5% môže znamenať, že niektoré dutiny sú preplnené, zatiaľ čo iné sú krátke. Odchýlka chladenia 5 °C môže spôsobiť deformáciu, ktorá spôsobí nepoužiteľnosť dielov rýchlosťou 1 000 dielov za hodinu.

        Toto umeniecle sa zameriava na kľúčové technické aspekty navrhovania a výroby vysokovýkonných tenkostenných foriem na balenie. Či už formujete tenkostenné nádoby, viečka alebo poháre, pochopenie týchto princípov vám pomôžedosiahnete rýchlejšie cykly, lepšiu kvalitu dielov a dlhšiu životnosť formy.

1. Výber materiálu pre tenkostenné formy

       Tenkostenné tvarovanie vystavuje formy extrémnym podmienkam: veľmi vysokým vstrekovacím tlakom (až 2 000 barov), rýchlym cyklom zahrievania a chladenia a vysokorýchlostnému toku taveniny.

       Odporúčané formovacie ocele:

Steel Grade
Tvrdosť
Vlastnosti kľúča
Typická aplikácia
H13 / 1,2344 / SKD61
48–52 HRC
Vysoká húževnatosť, gdobrá odolnosť proti tepelnej únave
Jadrové a duté dosky, všeobecné tenkostenné formy
Nerez 1.2316 / S136
48–52 HRC
Odolnosť proti korózii pre aplikácie prichádzajúce do kontaktu s potravinami
Obaly na kyslé alebo mokré produkty
DC53
58-62 HRC
Vynikajúca odolnosť voči opotrebovaniu pre vysoko plnené materiály
Vysokokavitačné formy na spracovanie PP s >30 % plnív

       Kľúčová úvaha: Pre extrémne vysokú kavitáciu (napr. 64 alebo 96 dutín) musí byť samotná základňa formy vyrobená z vysoko pevnej ocele (napr. P20 predkalená alebo 1,2738), aby odolala vstrekovaciemu tlaku bez vychýlenia dosky.


2. Návrh systému Hot Runner

       Horúci kanál je srdcom každej tenkostennej baliacej formy. Musí dodávať taveninu do každej dutiny súčasne s dokonalou rovnováhou, minimálnym poklesom tlaku a presnou reguláciou teploty.

       Kritické prvky dizajnu:

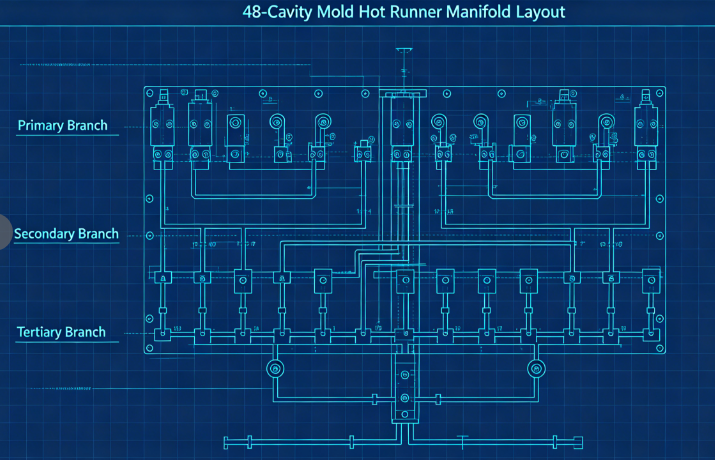
        a) Vyvážené prietokové kanály: Pre viacdutinové formy (zvyčajne 32, 48, 64 alebo 96 dutín) je nevyhnutné prirodzené vyváženie. To znamená, že každá dutina má presne rovnakú dĺžku toku. Typické usporiadanie používa primárne rozdeľovacie potrubie, sekundárne rozdeľovacie potrubie a terciárne vetvy, všetky sú opracované na rovnaké rozmery.

        b) Typ a umiestnenie vrát: Pre tenkostenné kontajnery sú najbežnejšie typy brán: Okrajové vráta (pre diely s rovnou bočnou stenou)Ventilové vrátka (pre membrány alebo priame vtoky do dna)Podmorské vrátka (pre čisté časti bez zvyškov vrát) Brána musí byť správne dimenzovaná – príliš malá a šmykové zahrievanie spôsobuje degradáciu; príliš veľké a pozostatok brány sa stáva neprijateľným. Typické rozmery brány pre tenkostenné poháre sa pohybujú od 0,8 mm do 1,5 mm v priemere.

        c) Tepelná rovnováha: Každá tryska musí mať nezávislú reguláciu teploty. Kanály rozdeľovača by sa mali ohrievať rovnomerne (pomocou dvojzónových alebo trojzónových ohrievačov), aby sa predišlo horúcim miestam alebo studeným slimákom.

3. Dizajn dutín a jadra

       Tenkostenné diely vyžadujú extrémne presné rozmery dutín a jadra, aby sa dosiahla konzistentná hrúbka steny.

       Kľúčové úvahy:

        a) Rozloženie hrúbky steny: Udržujte rovnomernú hrúbku steny v rozmedzí ±0,02 mm. Variácie hrúbky vytvárajú rozdielne chladenie a deformáciu. Pred rezaním ocele použite analýzu toku formy na optimalizáciu konštrukcie.

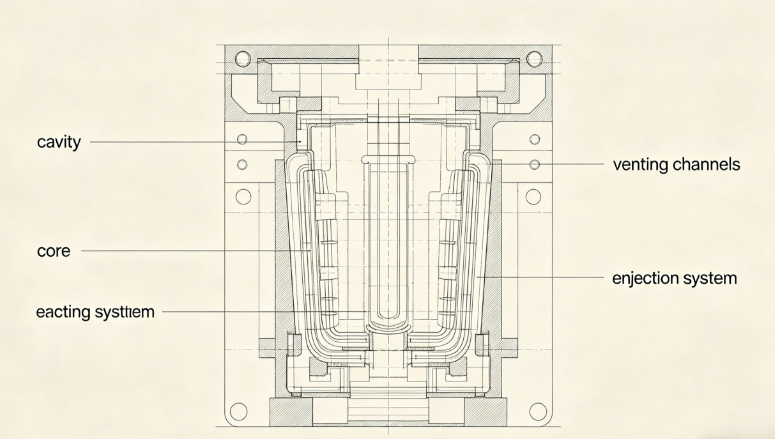
        b) Odvzdušňovanie: Tenkostenné tvarovanie využíva vysokorýchlostné vstrekovanie (často 200–500 mm/s). Vzduch zachytený v dutine musí okamžite uniknúť. Odporúčaná hĺbka prieduchu: 0,02–0,03 mm pre PP0,01–0,02 mm pre PS alebo PET

Vetracie otvory by mali byť umiestnené na poslednom mieste, ktoré sa má naplniť, pozdĺž deliacej čiary a okolo vyhadzovacích kolíkov. c) Uhly ťahu: Pre tenkostenné diely sa odporúča minimálny ťah 1° na stranu (1,5–2° pre hlbšie nádoby). Nedostatočný ťah vedie k poškriabaniu, vákuovému zablokovaniu a problémom s vysúvaním.

        d) Povrchová úprava: Dutinové povrchy pre číre alebo lesklé časti vyžadujú povrchovú úpravu SPI A-1 (zrkadlo); pre nepriehľadné nádoby na mlieko stačí SPI B-1 (zrnitosť 600).

4. Návrh chladiaceho systému

        Chladenie dominuje dobe cyklu pri formovaní tenkostenných foriem – zvyčajne predstavuje 60 – 80 % celkového cyklu. Efektívne chladenie je kľúčom k vysokej produktivite.

       Princípy dizajnu:

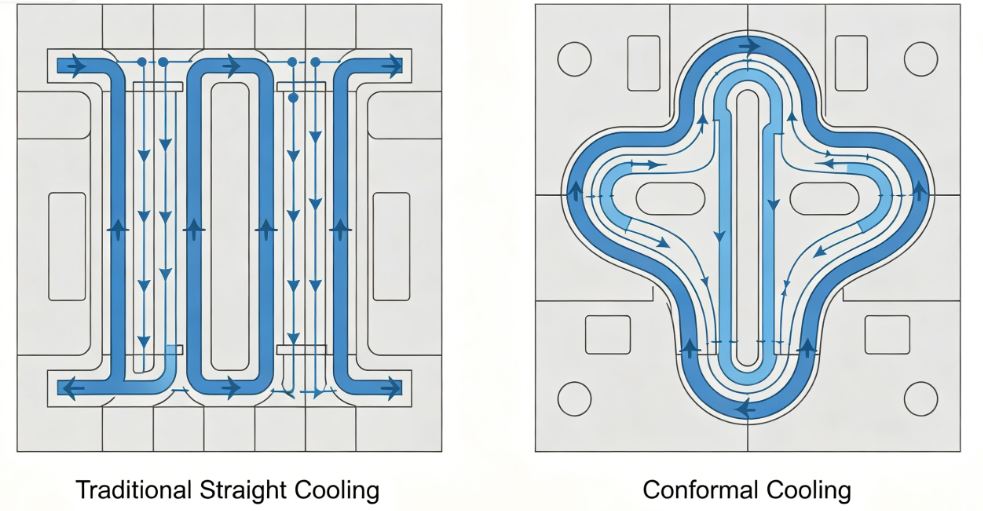
        a) Konformné chladenie: Tradičné priamo vŕtané chladiace kanály sú často príliš ďaleko od povrchu dutiny. Konformné chladiace kanály – sledujúce obrys dielu – môžu skrátiť čas chladenia o 30–50 %. Typicky sa vytvárajú pomocou 3D tlače alebo CNC obrábania vložiek so zakrivenými kanálmi.

        b) Parametre chladiaceho kanála:

  • Priemer: 8-12 mm
  • Vzdialenosť od povrchu dutiny: 1,5–2,0 násobok priemeru kanála
  • Medzera medzi kanálmi: 3-4 násobok priemeru kanála
  • Prietok chladiacej kvapaliny: turbulentné prúdenie (Reynoldsovo číslo > 5 000)

        c) Vysokoúčinné chladenie: Použite prebublávače alebo usmerňovače v jadre, kde je obmedzený priestor. Pre vysoké jadrá nainštalujte špirálové chladiace vložky alebo tepelné trubice.

        d) Oddelenie chladiaceho okruhu: Nezávislé okruhy pre duté a jadrové dosky umožňujú rôzne prietoky a teploty, aby sa optimalizovalo uvoľňovanie dielov a minimalizovali sa deformácie.

5. Vyhadzovací systém

       Tenkostenné diely majú nízku tuhosť a môžu sa pri vyhadzovaní ľahko deformovať. Vyhadzovací systém musí byť jemný a zároveň spoľahlivý.

       Odporúčania pre dizajn:

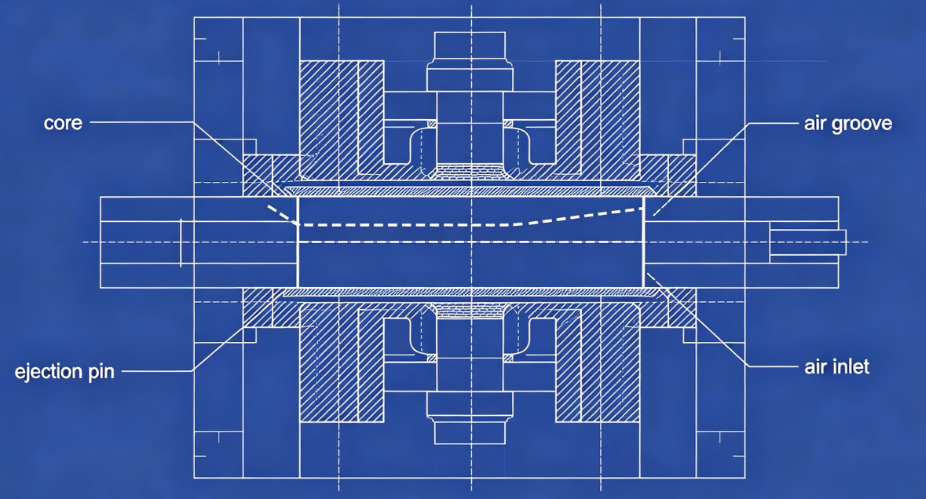
       a) Vyhadzovanie vzduchom: Pre mnohé tenkostenné nádoby (najmä šálky) je ideálne vysúvanie pomocou vzduchu. Stlačený vzduch (2–4 bar) sa privádza medzi jadro a diel cez mikrodrážky alebo porézne vložky, čím sa dielec vznáša od jadra.

       b) Stieracia doska: Pre diely s podrezaním alebo hlbokými bočnými stenami poskytuje mechanická stieracia doska rovnomernú vyhadzovaciu silu po celom obvode dielu.

       c) Vyhadzovacie kolíky: Keď sa kolíkom nedá vyhnúť, použite veľa kolíkov s malým priemerom (2–3 mm) umiestnených na rebrách alebo skrytých povrchoch. Vyhnite sa veľkým špendlíkom, ktoré zanechávajú viditeľné stopy.

       d) Načasovanie: Sekvencia vyhadzovania by mala začať až po dostatočnom ochladení dielu, aby sa zabránilo deformácii. Po otvorení formy použite krátke chladenie.

6. Úvahy o spracovaní

       Ani tá najlepšia forma nemôže produkovať dobré diely bez správneho nastavenia procesu. Kľúčové parametre pre tenkostenné tvarovanie:

Parameter
Typický rozsah
Poznámky
Rýchlosť vstrekovania
200–500 mm/s
Vysoká rýchlosť vyplní tenké časti pred zmrazením
Vstrekovací tlak
1200 až 2000 barov
Vyžaduje sa na prekonanie odporu prúdenia
Teplota topenia
190 – 240 °C (PP), 230 – 280 °C (PS)
Optimalizujte podľa viskozity
Teplota formy
10 – 25 °C (studený kanál) alebo 30 – 60 °C (teplý kanál)
Vyvážené chladenie
Spätný tlak
5-15 barov
Pre plastickú konzistenciu
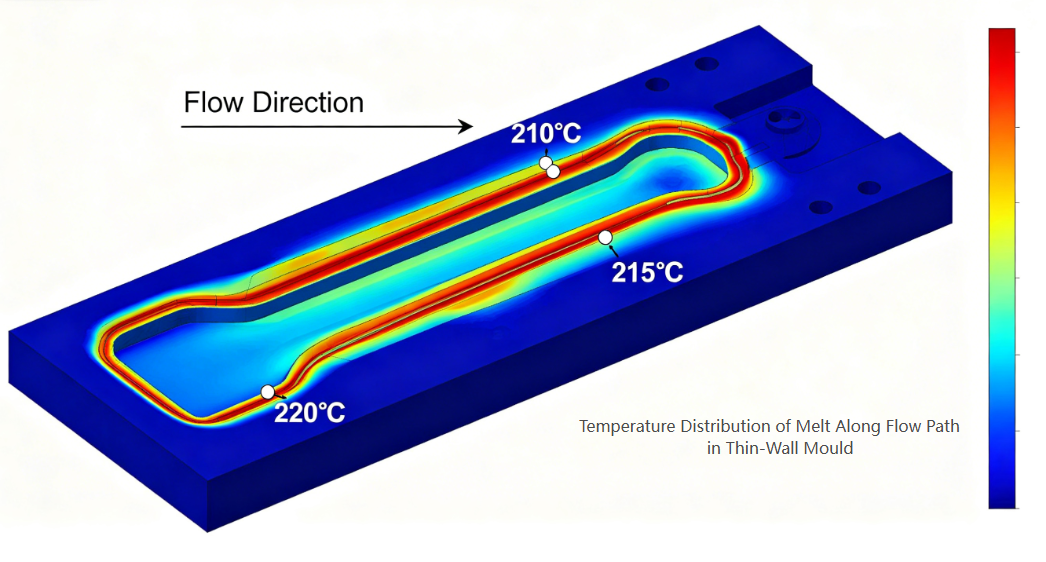
        Dôležité: Tenkostenné tvarovanie často používa vysoké šmykové rýchlosti, ktoré spôsobujú značné šmykové zahrievanie. Skutočná teplota taveniny na bráne môže byť o 20–40 °C vyššia ako nastavená teplota valca. Zohľadnite to pri výbere materiálov formy a dizajnu brány.


7. Bežné chyby a ich zmiernenie

Defekt
Príčina súvisiaca s plesňou
Riešenie
Krátke zábery
Nedostatočné vetranie alebo poddimenzované brány
Pridajte vetracie otvory na koncové body prietoku; zväčšiť brány
Warpage
Nerovnomerné chladenie alebo nevyvážená náplň
Zlepšiť rovnomernosť chladenia; balančných bežcov
Značky umývadla
Zlé umiestnenie brány alebo nedostatočné balenie
Premiestnite bránu na hrubú časť; pridať čas balenia
Zostatok brány je príliš vysoký
Nesprávny dizajn brány
Prepnite na ventilový uzáver alebo ponorkový uzáver
Lepenie na jadro
Nedostatočný ťah alebo porucha vypúšťania vzduchu
Zvýšte ťah; čisté vzduchové drážky
Popáleniny
Nedostatočné vetranie
Prehĺbte vetracie otvory v medziach materiálu

Prípadová štúdia: 48-dutinová forma na jogurtový pohár

        Challenge: Zákazník požadoval 48-dutinovú formu na 150 ml jogurtové poháre (PP, hrúbka steny 0,45 mm, 4-sekundový cyklus, ročnýdopyt 20 miliónov dielov).

        Prijaté opatrenia:

  • Použitý H13 (1,2344) ESR pre ccavitami a jadrami na odolnosť voči tepelnej únave.
  • Navrhnutý plne vyvážený 48-dutinový horúci vtok s ventilovými vrátkami.
  • Aplikované konformné chladiace kanály v dutinách aj doskách jadra (aditívne vyrábané vložky).
  • Pridaný systém vyhadzovania vzduchu s 0,02 mm vzduchovými drážkami na jadrách.
  • Použitá analýza toku formy na optimalizáciu umiestnenia brán a vetrania.

        Výsledky:

  • Adosiahnuté konzistentné vyplnenie (±2% odchýlka hmotnosti medzi dutinami)
  • Čas chladenia sa skrátil z 2,8 s na 1,6 s (celkový cyklus3,9 s)
  • chybovosť <0,3 %
  • Forma vyrobila viac ako 30 miliónov dielov wbez väčšej údržby
Záver

       Technológia tenkostenných baliacich foriem predstavuje vrchol techniky vstrekovania foriem. Požiadavky na vysokú kavitáciu, subsekundové cykly a výrobu s nulovými chybami posúvajú každý aspekt dizajnu foriem na svoje hranice. Úspešné tenkostenné formy vyžadujú:

Presnosť pri obrábaní dutín/jadra (±0,01 mm)

Balancia v prietokových kanáloch horúceho kanála

Účinnosť pri konformnom chladení

Spoľahlivosť vyhadzovacích systémov

Pochopenie materiálového správania a dynamiky procesov

       Falebo výrobcom foriem, ktorí sú ochotní investovať do pokročilých konštrukčných nástrojov a presnej výroby, sektor tenkostenných obalov ponúka obrovské príležitosti – z hľadiska technických výziev aj obchodného rastu.

Súvisiace správy
Nechajte mi správu
X
Súbory cookie používame, aby sme vám poskytli lepší zážitok z prehliadania, analyzovali návštevnosť stránok a prispôsobili obsah. Používaním tejto stránky súhlasíte s naším používaním cookies. Zásady ochrany osobných údajov
OdmietnuťPrijať