NASLEDUJ NÁS:

Správy

Vysoko-dutinové, vysokorýchlostné formy uzáverov: kompresné lisovanie vs. vstrekovanie

2026-05-09 0 Nechajte mi správu

Úvod
Uzávery fliaš patria medzi najobjemnejšie plastové výrobky na svete. Jedna značka nápoja alebo vody môže denne spotrebovať milióny uzáverov. Na uspokojenie tohto dopytu sa vyvinuli technológie foriem a procesov tak, aby vyrábali uzávery v cykloch kratších ako 4 sekundy, so 48, 64 alebo dokonca 96 dutinami na formu. V tomto priestore súperia dve dominantné technológie: lisovanie a vstrekovanie. Každý z nich má svoje silné stránky a ich pochopenie je rozhodujúce pre každého výrobcu foriem alebo formovača, ktorý slúži v odvetví uzáverov.
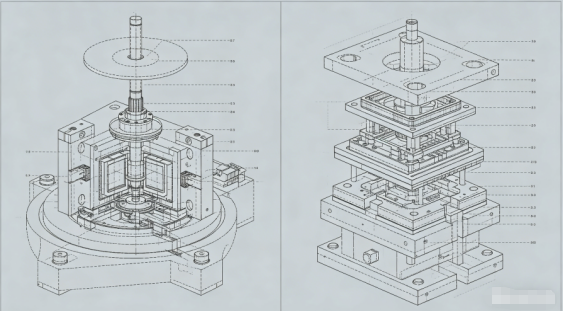
Ako technik foriem s desiatkami rokov skúseností s vysokokavitačnými baliacimi formami vás prevediem technickými nuansami oboch metód a potom sa zameriam na technológie vstrekovania, ktoré umožňujú vysokorýchlostnú výrobu uzáverov s veľkými dutinami – ovládanie ventilového uzáveru horúceho kanála, vysokorýchlostné vyhadzovanie a optimalizáciu chladenia – na záver prípadovou štúdiou formy so 48 dutinami v reálnom svete.
1. Lisovanie vs. vstrekovanie pre uzávery
Proces lisovania:
Vopred odvážený roztavený plastový predlisok (zvyčajne PP alebo HDPE) sa vloží do otvorenej dutiny formy. Forma sa uzavrie, čím sa materiál stlačí do tvaru uzáveru. Po krátkom čase chladenia sa uzáver vysunie. Tento proces je kontinuálny a rotačný: viaceré formy na karuseli sa postupne otvárajú a zatvárajú.
Proces vstrekovania:
Roztavený plast sa vstrekuje pod vysokým tlakom do uzavretej dutiny formy thrcez systém horúcich vtokov. Po zbalení a vychladnutí sa forma otvorí a vrchnáky sa vysunú. Forma môže mať 32, 48, 64 alebo viac dutín.

Funkcia
Lisovanie lisovaním
Vstrekovanie
Čas cyklu
2–4 sekundy (veľmi rýchlo)
4–8 sekúnd (v závislosti od kavitácie)
Kavitácia
Neobmedzené (otočné)
Obmedzené tonážou stroja a veľkosťou dosky
Flexibilita dizajnu uzáveru
Obmedzené (symetrické, jednoduché tvary)
Vysoká (podrezanie, živé pánty, vložky)
Konzistencia hmotnosti
Vynikajúce (±0,3 %)
Dobré (±1%) s ovládaním ventilového uzáveru
Počiatočná investícia do nástroja
Veľmi vysoká (rotačný lis)
Nižšie pre miernu kavitáciu
Materiálny odpad
Minimálne (žiadny bežec)
Môže byť nulový s horúcim kanálom
Najlepšia aplikácia
Jednoduché, veľkoobjemové uzávery na vodu/CSD
Komplexné čiapky s vložkami, pásiky proti neoprávnenej manipulácii

Verdikt:V prípade veľmi jednoduchých uzáverov s veľkým objemom (napríklad 28 mm uzáverov na vodu) je dominantné lisovanie. Ale pre väčšinu uzáverov vyžadujúcich presnosť, krúžky na dôkaz neoprávnenej manipulácie, integráciu vložky alebo zložitú geometriu je preferovanou voľbou vstrekovanie do foriem s vysokou kavitáciou.

2. Ovládanie brány ventilu horúceho vtoku vo formách uzáveru

V vstrekovacích formách s vysokou kavitáciou uzáverov je srdcom horúci kanál. Bežné otvorené brány zanechávajú stopu brány, ktorá sa môže poškriabať alebo presakovať. Ventilové brány sú nevyhnutné pre väčšinu uzáverov nápojov.

Ako fungujú ventilové brány:

Pneumaticky alebo hydraulicky ovládaný kolík sa po naplnení a zabalení dutiny pohybuje dopredu, aby zatvoril bránu. To odreže taveninu čisto a zanechá minimálnu stopu svedka.

Kľúčové požiadavky na formy uzáverov s vysokou kavitáciou:


  • Sekvenčné vtokové ventily:Pri formách so 48 a viac dutinami vytvára súčasné otvorenie všetkých dvierok nevyvážené plnenie v dôsledku rozloženia tlaku v potrubí. Sekvenčné otváranie (podľa zón) vyrovnáva prietok a znižuje tlakové skoky.
  • Dizajn hrotu kolíka:Geometria hrotu ventilového čapu (plochá, kužeľová alebo sférická) ovplyvňuje veľkosť značky uzáveru a spoľahlivosť tesnenia. Pre uzávery sýtených nealkoholických nápojov (CSD), ktoré musia držať tlak, je kritické dokonale utesnené vtoko.
  • Odolnosť proti opotrebovaniu:Ventilové čapy a puzdrá zažijú milióny cyklov. Musia byť vyrobené z materiálov odolných voči opotrebovaniu (napr. nehrdzavejúca oceľ potiahnutá karbidom wolfrámu) a musia mať presnú vôľu (0,01 – 0,02 mm).
  • Tovládanie teploty:Každá tryska musí mať nezávislý termočlánok a ohrievač, aby sa zabránilo zamrznutiu alebo degradácii taveniny.

Tip: V prípade uzáverov s vnútornými vložkami (napr. vložky s kyslíkovou bariérou pre uzávery na džúsy) sú ventilové uzávery často umiestnené vo vnútri dutiny uzáveru (sub-gate), aby skryli zvyšky.

3. Vysokorýchlostné vyhadzovanie: mechanické vs. pneumatické

V 4-sekundovom cykle musí byť vyhadzovanie bleskovo rýchle a absolútne spoľahlivé. Vo formách na uzávery sa používajú dve hlavné metódy:

Mechanické vysunutie (stripovacia platňa):

Pružinová stieracia doska obklopuje jadro. Keď sa forma otvára, stieracia doska je tlačená dopredu vzhľadom na jadro, čím sa odníma uzáver. Je to jednoduché a robustné, ale spätný zdvih pridáva zlomok sekundy.

Pneumatické vyhadzovanie (výfuk vzduchu):

Stlačený vzduch (3–6 bar) smeruje cez jadro a odfúkne uzáver. Je to mimoriadne rýchle a šetrné, ale vyžaduje dokonalé utesnenie jadra a môže byť hlučné.

Typická prax pre formy uzáverov s vysokou kavitáciou:

Skombinujte krátky pohyb odstraňovacej platne (2–3 mm), aby ste zdvihli uzáver z jadra, po ktorom nasleduje prúd vzduchu, aby ste ho vytlačili. Stieracia doska zaisťuje rovnomerné odtrhnutie uzáveru od jadra, zatiaľ čo vzduch dokončí vyhadzovanie bez toho, aby sa dotkol tesniaceho povrchu uzáveru.

Načasovanie vyhadzovania:Vyhadzovací zdvih musí nastať po úplnom otvorení formy, aby sa zabránilo kolízii s pevnou polovicou. Pokročilé formy využívajú na presné načasovanie stieracie platne poháňané vačkou alebo servomotorom.

4. Optimalizácia chladenia pre uzáverové formy

Chladenie spotrebuje 60 – 80 % času cyklu. Vo vysokokavitačných formách uzáverov je efektívne chladenie kľúčom k dosiahnutiu menej ako 5-sekundových cyklov.

Chladenie jadra:Jadrový kolík je zvyčajne najhorúcejšia časť. Tradičné priame chladiace kanály v jadre sú neefektívne.

Medzi lepšie metódy patrí:Bubblery (rotačné rúrkové vložky): Chladiaca kvapalina prúdi po malej rúrke na spodok jadra a vracia sa cez prstenec, pričom odoberá teplo.

Špirálové chladiace vložky:Do vložky jadra je obrobená skrutkovitá drážka, ktorá vytvára špirálovú dráhu toku pre maximálny povrchový kontakt.

Konformné chladenie (3D tlačené vložky): V prípade zložitých jadier môžu aditívne vyrábané vložky s konformnými kanálmi skrátiť čas chladenia o 30–40 %.

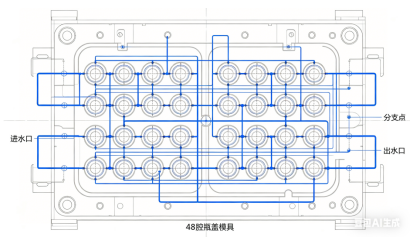
Chladenie dutín:Polovica dutiny tiež potrebuje agresívne chladenie. Použite prebublávače alebo priame kanály čo najbližšie k povrchu dutiny (vzdialenosť 1,5–2,5 mm).

Prietok chladiacej kvapaliny:Zabezpečte turbulentné prúdenie (Reynoldsovo číslo > 5 000) vo všetkých kanáloch. Vypočítajte pokles tlaku; 48-dutinová forma môže vyžadovať viacero paralelných chladiacich okruhov na udržanie vysokého prietoku.

Oddelenie chladiaceho okruhu:Pre vysoké čiapky (napr. športové čiapky) môžu oddelené obvody pre hornú a spodnú časť jadra eliminovať oválnosť.


5. Prípadová štúdia: 48-dutinová forma na nealkoholické nápoje

výzva:Veľká nápojová spoločnosť potrebovala formu na 28 mm uzávery PCO 1881 CSD (sýtené nealkoholické nápoje). Cieľový cyklus: 4,2 sekundy. Ročný objem: 80 miliónov kapsúl. Materiál: PP + 5% antistatické činidlo.

Dizajnový prístup:


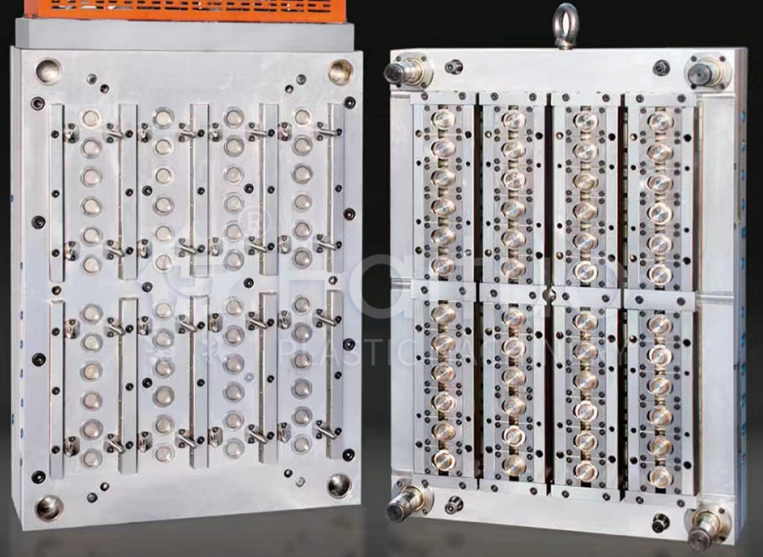
  • Kavitácia:48 dutín usporiadaných v rozložení 6×8. Základňa formy: vysokopevná oceľ (1.2738) s opornými stĺpikmi pod každou dutinou, aby sa zabránilo vychýleniu dosky.
  • Horúci bežec:48 ventilových dýz, otváranie podľa zón (3 zóny po 16 dutín). Prietokové kanály v potrubí sú počítačovo vyvážené v rámci odchýlky 2 %.
  • Chladenie:Čapy jadra využívali špirálové chladiace vložky (zliatina medi) na rýchle odoberanie tepla. Dutinová strana používa bublinky. Každá dutina mala svoj vlastný nezávislý chladiaci okruh, aby sa zabezpečila jednotnosť.
  • Vysunutie:Stripovacia doska s počiatočným zdvihom 0,5 mm + časovaný prúd vzduchu (4 bary). Vratné pružiny vyhadzovača navrhnuté na 5 miliónov cyklov.
  • Materiály:Čapy jadra: H13 nitridované na tvrdosť povrchu 65 HRC; Dutinové vložky: Nerez S136 pre odolnosť voči korózii z karbonizovaného plynu.


Výsledky po skúške:

  • Dosiahnutý čas cyklu:4,0 sekundy (lepšie ako cieľ)
  • Variácia hmotnosti čiapky:±0,2 %
  • Pozostatok brány:menej ako 0,05 mm, žiadne netesnosti pri tlakovej skúške (uzávery držia 4 bary CO₂)
  • Doba chladenia:1,9 sekundy (45 % celkového cyklu) Forma vyrobila 5 miliónov uzáverov pred prvou plánovanou preventívnou údržbou

Získané ponaučenia:Kľúčová bola kombinácia špirálového chladenia v jadrách a sekvenčného ventilového vkladania. Zákazník si neskôr objednal druhú identickú formu a obe bežia vedľa seba na dvoch strojoch s celkovým výkonom 2 500 uzáverov za minútu.

6. Úvahy o údržbe foriem s vysokou kavitáciou

Vysoko kavitačné formy pracujúce pri vysokých rýchlostiach vyžadujú dôslednú údržbu:

  • Čistenie čapu ventilu:Každých 500 000 cyklov musia byť čapy ventilov a puzdrá očistené od karbónových usadenín. Použite mäkkú mosadznú kefu a rozpúšťadlo.
  • Odvápnenie chladiaceho kanála:Nános vodného kameňa znižuje účinnosť chladenia. Vykonajte chemické odstraňovanie vodného kameňa každých 1 milión cyklov.
  • Mazanie vyhadzovacieho systému:Vodidlá stieracej dosky a vzduchové ventily potrebujú pravidelné mazanie a výmenu tesnení.
  • Kontrola vyhrievania horúceho kanála:Odmerajte odpor každého ohrievača pri každom ťahu formy.
  • Preventívny rozvrh:Po 3 miliónoch cyklov vymeňte všetky opotrebované diely (ventilové čapy, puzdrá, pružiny).

Záver

Vysoko-dutinové, vysokorýchlostné formy uzáverov sú technické zázraky, ktoré posúvajú hranice vstrekovania. Či si vyberiete kompresiu alebo vstrekovanie, závisí od vášho objemu, zložitosti uzáveru a investičnej kapacity. V prípade vstrekovaných uzáverov spočíva úspech v troch pilieroch:

  • Horúce vtoky ventilových bránso sekvenčným riadením a materiálmi odolnými voči opotrebovaniu.
  • Vysokorýchlostné vyhadzovaniekombinovanie stripovacej dosky a fúkania vzduchu.
  • Optimalizované chladeniepomocou bubliniek, špirálových vložiek alebo konformných vzorov.

48-dutinové puzdro CSD uzáveru ukazuje, že so správnym dizajnom a presnou výrobou môže vstrekovanie konkurovať lisovaniu v rýchlosti a zároveň ponúka oveľa väčšiu flexibilitu dizajnu.

Ako výrobcovi foriem vám zvládnutie týchto technológií otvorí dvere na trh s veľkoobjemovými uzávermi, ktorý je jedným z najnáročnejších, no zároveň najhodnotnejších segmentov nášho priemyslu.

Súvisiace správy
Nechajte mi správu
X
Súbory cookie používame, aby sme vám poskytli lepší zážitok z prehliadania, analyzovali návštevnosť stránok a prispôsobili obsah. Používaním tejto stránky súhlasíte s naším používaním cookies. Zásady ochrany osobných údajov
OdmietnuťPrijať