NASLEDUJ NÁS:

Správy

Vzťah medzi chybami vstrekovania a formami

2026-04-23 0 Nechajte mi správu

Úvod

        Poruchy vstrekovania sú často frustrujúce. When a part comes out with sinks, warpage, burn marks, or short shots, the first reaction of many production managers is to adjust machine parameters—temperature, pressure, injection speed, or cooling time. Aj keď tieto úpravy niekedy pomáhajú, hlavná príčina často leží hlbšie: v samotnej plesni.

        Ako skúsený technik foriem som bol svedkom nespočetných prípadov, kedy sa premrhali týždne ladením parametrov, len aby som zistil, že skutočným vinníkom bol dizajn formy. pravda je taká,dobre navrhnutá forma môže vyrábať kvalitné diely aj pri širokom okne spracovania; zle navrhnutá forma nikdy nevytvorí konzistentnú kvalitu, bez ohľadu na to, ako je stroj vyladený.

        Tento článok sa zameriava na príčiny bežných chýb vstrekovania, ktoré súvisia s plesňami. Pochopenie týchto vzťahov umožňuje výrobcom foriem a vstrekovačom efektívnejšiu spoluprácu – riešenie problémov pri zdroji namiesto uplatňovania dočasných opráv.

1. Krátke zábery (neúplná výplň)

        Ako to vyzerá: Dutina formy nie je úplne vyplnená; hrany dielov chýbajú alebo sú zaoblené.

        Príčiny súvisiace s plesňou:

  • Poddimenzované vtoky alebo žľaby: Obmedzujúce prietokové cesty zvyšujú pokles tlaku a bránia tomu, aby sa tavenina dostala na konce dutín.
  • Zlé umiestnenie vtoku: Brány umiestnené ďaleko od tenkých častí alebo na konci dlhých prietokových ciest spôsobujú predčasné zamrznutie.
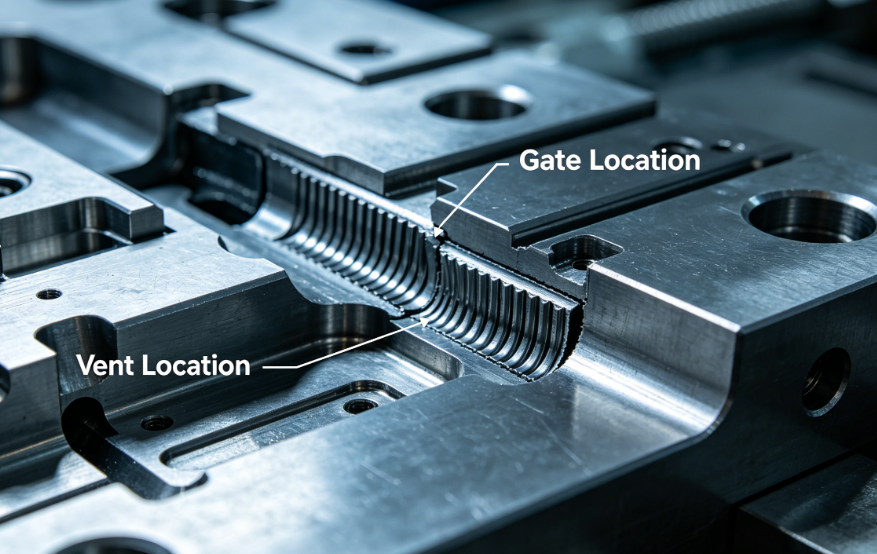
  • Nedostatočné vetranie: Zachytený vzduch sa stláča a bráni postupu taveniny.
  • Prevedenie tenkej nominálnej steny: Pod minimálnou odporúčanou hrúbkou pre materiál.
  • Studené slimáky: Chýbajúca studená studňa umožňuje ochladzovanému materiálu blokovať bránu.

       Riešenia:

  • Zväčšite priemer vtoku a žľabu (na overenie použite analýzu toku formy).
  • Premiestnite brány bližšie k oblastiam, ktoré sa ťažko napĺňajú.
  • Pridajte alebo prehĺbte vetracie otvory (typická hĺbka: 0,02–0,05 mm v závislosti od materiálu).
  • Skontrolujte hrúbku steny s produktovým dizajnérom.
  • Pridajte studené slimáky na konce žľabov a protiľahlé brány.

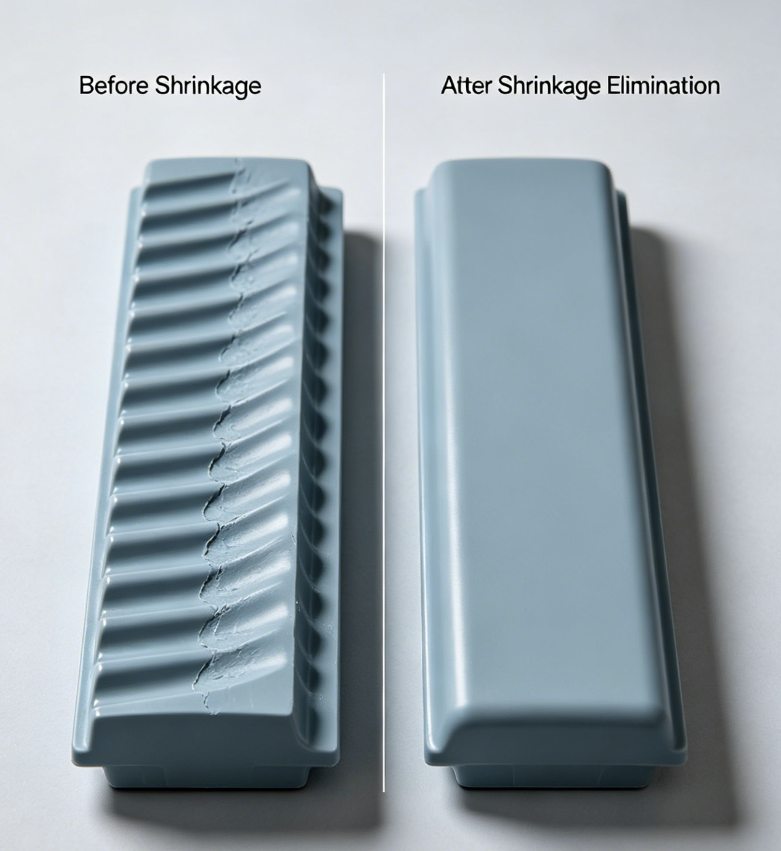
2. Sink Marks

        Ako to vyzerá: Povrchové priehlbiny, zvyčajne nad hrubými rebrami alebo výstupkami.

        Príčiny súvisiace s plesňou:

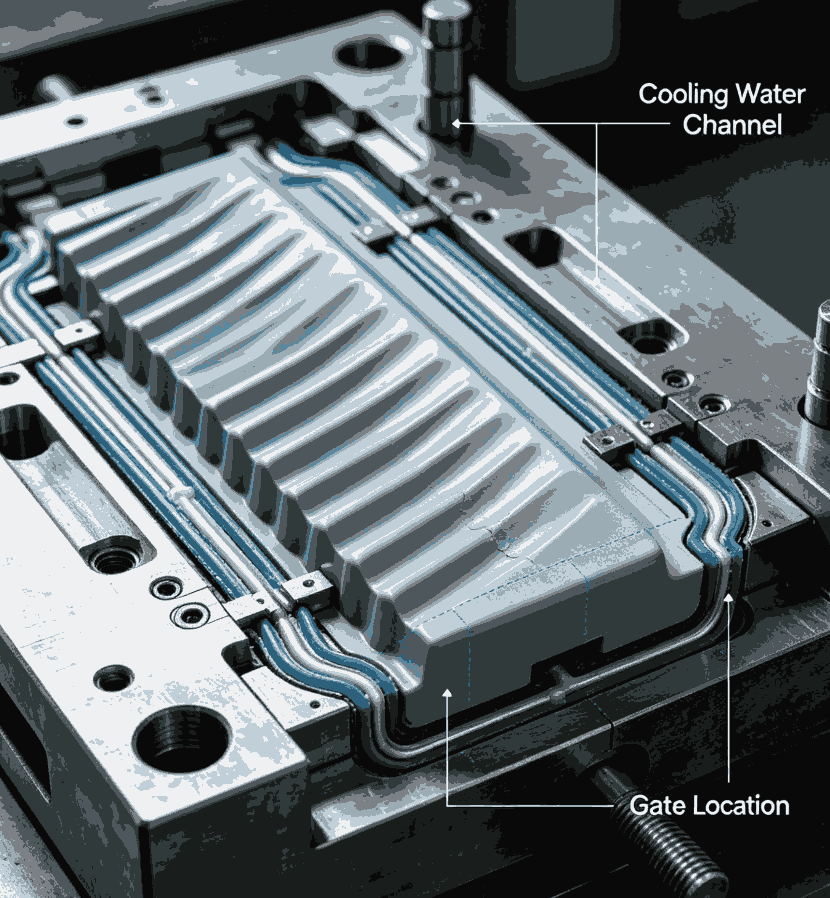
  • Nedostatočné chladenie v hrubých častiach:Neadekvátne umiestnenie chladiaceho kanála umožňuje, aby sa materiál jadra zmrštil viac ako koža.
  • Poddimenzované brány:Predčasné zamrznutie brány bráni tomu, aby tlak tesnenia dosiahol hrubú časť.
  • Zlé umiestnenie brány:Brána príliš ďaleko od hrubej oblasti znamená, že tlak v balení sa stratí skôr, ako sa k nemu dostane.
  • Chýbajúca kontrola pomeru hrúbky rebra/základne:Hrúbka rebra presahujúca 60 % menovitej steny.

        Riešenia:

  • Umiestnite chladiace kanály bližšie k hrubým častiam; zvážte prepážky alebo bubliny.
  • Zväčšite bránu alebo prepnite na väčší typ brány (brána ventilátora, brána tunela).
  • Premiestnite bránu blízko hrubej časti.
  • Znížte hrúbku rebra na 40–60 % nominálnej steny (zmena dizajnu, ale forma sa musí prispôsobiť).

3. Deformácia (deformácia časti)

        Ako to vyzerá:Diel je po vysunutí skrútený, ohnutý alebo nerovný.

        Príčiny súvisiace s plesňou:

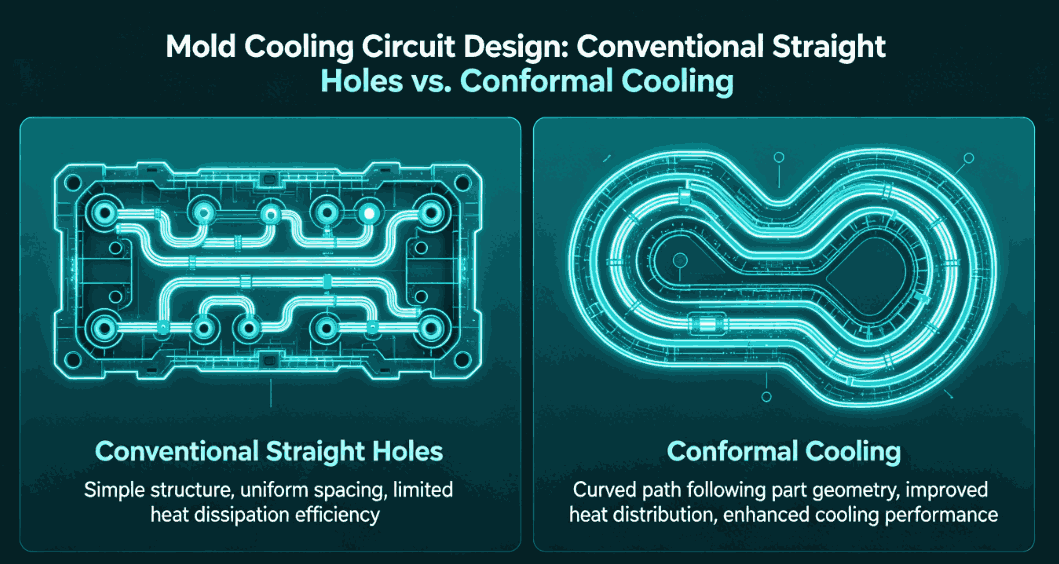
  • Nerovnomerné chladenie:Rozdiely v teplote formy v dutine spôsobujú rozdielne zmršťovanie.
  • Nesprávny dizajn vyhadzovania:Vyhadzovacie kolíky tlačia nerovnomerne alebo na tenkých častiach.
  • Nevyvážený bežecký systém:Vo viacdutinových formách vedie nerovnomerné plnenie k rôznym zvyškovým napätiam.
  • Nedostatočný uhol ponoru:Vysoké vysúvacie sily deformujú diel.
  • Orientácia vyvolaná bránou:Brány umiestnené v tenkých častiach alebo v strede časti spôsobujú molekulárnu orientáciu, ktorá sa pri ochladzovaní deformuje.

        Riešenia:

  • Optimalizujte usporiadanie chladiaceho okruhu: použite konformné chladenie pre zložité geometrie.
  • Umiestnenie kolíka vyhadzovača rovnováhy; na tenké časti použite väčšie alebo viac kolíkov.
  • Navrhnite prirodzene vyvážené bežce (rovnaká dĺžka toku do každej dutiny).
  • Zvýšte uhol ponoru (1–2° pre väčšinu materiálov, 3–5° pre textúrované povrchy).
  • Umiestnite brány v hrubých častiach alebo použite viacero brán.


4. Popáleniny / Dielektrický ohrev

        Ako to vyzerá:Hnedé alebo čierne spáleniny, zvyčajne na konci toku alebo v hlbokých rebrách.

        Príčiny súvisiace s plesňou:

  • Nedostatočné vetranie:Vzduch zachytený v slepých vreckách alebo na čelných miestach prúdenia sa stlačí a zahrieva, čím sa polymér znehodnotí.
  • Vetracie otvory sú príliš plytké alebo zablokované:Plyn nemôže dostatočne rýchlo uniknúť.
  • Zlý dizajn vetracieho otvoru deliacej čiary:Vetracie otvory sa nenachádzajú na poslednom mieste na plnenie.

        Riešenia:

  • Pridajte vetracie otvory na všetky koncové body prietokovej cesty a hlboké dná rebier.
  • Použite hĺbku vetrania vhodnú pre daný materiál (napr. 0,02 mm pre PP, 0,01 mm pre PC).
  • Zvážte použitie poréznych (spekaných) oceľových vložiek pre extrémne potreby vetrania.
  • Pridajte vyhadzovacie kolíky s odvzdušňovacími drážkami.

5. Blesk (otrepy)

        Ako to vyzerá:Prebytočný plast na deliacej čiare, otvoroch vyhadzovacích kolíkov alebo posuvných uzáveroch stenčete.

       Príčiny súvisiace s plesňou:

  • Nedostatočná tonáž svorky pre projektovanú plochu: Forma je pre stroj príliš veľká, ale samotná forma môže byť príčinou, ak je integrita deliacej čiary zlá.
  • Opotrebovaná alebo poškodená deliaca čiara: Predchádzajúce poškodenie alebo opotrebovanie umožňuje únik plastu.
  • Nedostatočná tuhosť formy: Dosky formy sa pod vstrekovacím tlakom ohýbajú a otvárajú medzery.
  • Nesprávna hĺbka prieduchu: Príliš hlboké prieduchy fungujú ako zábleskové kanály.
  • Zlé nasadenie posúvačov alebo vložiek: Medzery na uzatváracích plochách.

       Riešenia:

  • Opravte alebo prerežte povrchy deliacej čiary.
  • Pridajte podporné stĺpiky za dosku dutiny, aby ste zabránili ohýbaniu. Uistite sa, že vetracie otvory sú vyrezané do správnej hĺbky (zvyčajne 0,02–0,05 mm, po čom nasleduje reliéf 0,5–1,0 mm).
  • Opravte uzatváracie plochy so správnymi uhlami a lícovaním.

6. Zváracie línie (pletené línie)

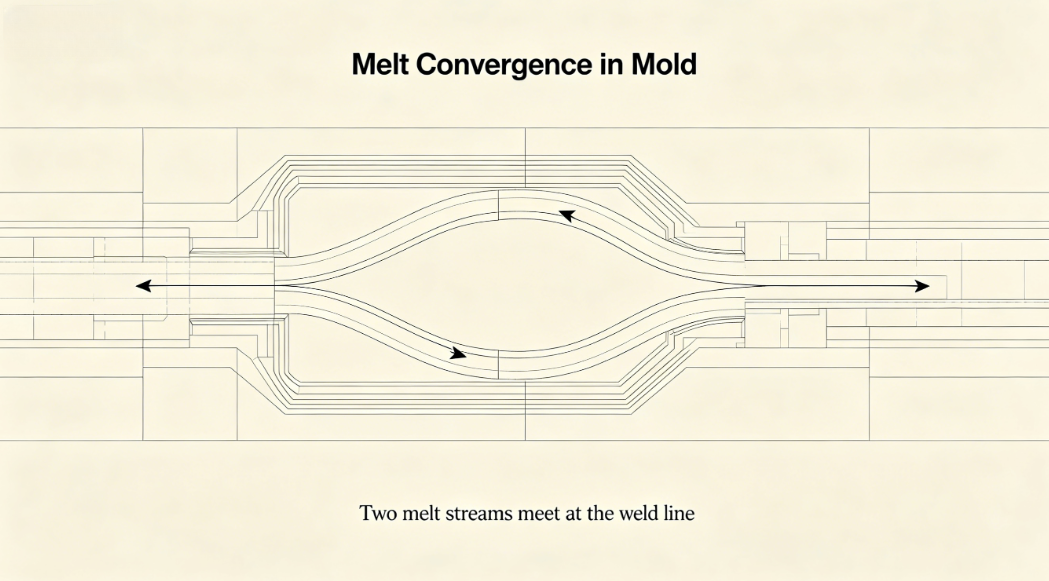
        Ako to vyzerá:Viditeľné línie, kde sa stretávajú dve fronty toku; často sprevádzaná slabosťou.

       Príčiny súvisiace s plesňou:

  • Viaceré brány spôsobujúce konvergenciu front toku:Neodmysliteľné pre dizajn s viacerými bránami.
  • Prekážky v dutine:Jadrá, vložky alebo rebrá, ktoré rozdeľujú tok.
  • Studená tavenina:Nedostatočná konštrukcia brány alebo studne proti slimákom.
  • Nedostatočné vetranie v mieste zvarovej linky:Zachytený vzduch zabraňuje molekulárnemu zapleteniu.

        Riešenia:

  • Premiestnite brány, aby ste presunuli zvarové línie do nekritických oblastí.
  • Zväčšite veľkosť brány alebo prepnite na iný typ brány (napr. brána ventilátora).
  • Pridajte vetracie vrecko na miesto zvaru.
  • Na odstránenie zvarových línií použite horúci kanál so sekvenčným vtokom ventilov.

7. Povrchové defekty: Stopy toku, rozliatie a zákal

        Ako vyzerajú:Pruhy, vlnité vzory alebo matné oblasti na povrchu dielu.

       Príčiny súvisiace s plesňou:

  • Zlý dizajn brány:Brány, ktoré sú príliš malé alebo nesprávne umiestnené, spôsobujú tryskanie alebo váhanie.
  • Ostré rohy alebo náhle zmeny hrúbky steny:Spôsobuje nestabilitu toku.
  • Studený povrch formy:Zlá konštrukcia chladiaceho okruhu vedie k vzniku studených miest, ktoré predčasne ochladzujú taveninu.
  • Znečistený alebo drsný povrch dutiny:Spôsobuje roztiahnutie a slabý lesk.

        Riešenia:

  • Použite väčšiu bránu alebo dizajn brány, ktorý podporuje postupné rozširovanie (brána ventilátora, filmová brána).
  • Hladké prechody v dutine (polomer všetky ostré rohy).
  • Optimalizujte rovnomernosť chladenia.
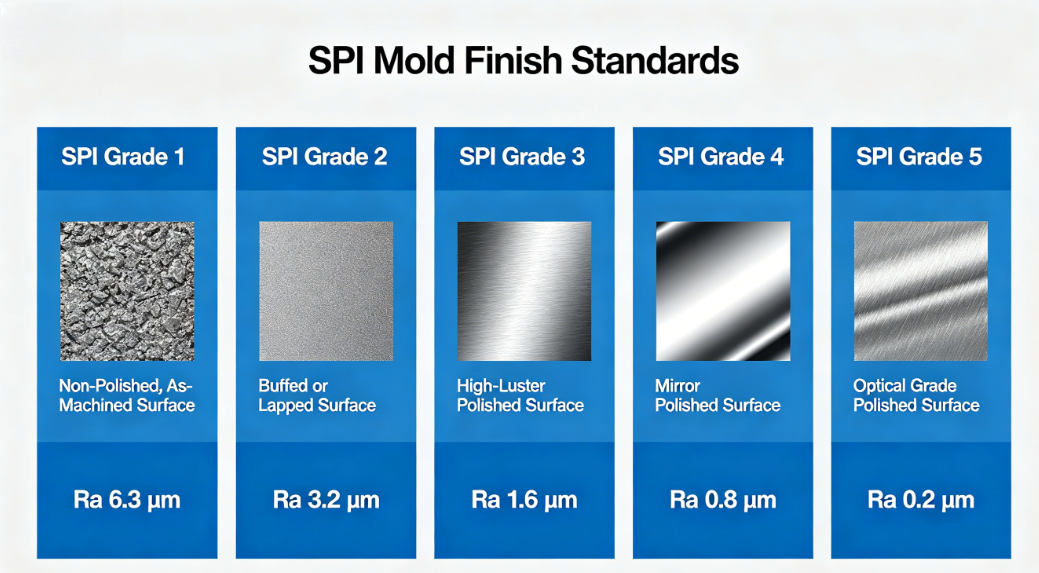
  • Vyleštite povrch dutín na požadovaný povrch (zrkadlový lesk na lesklé časti).

8. Značky vyhadzovacieho kolíka / značky zatlačenia

        Ako to vyzerá:Vyvýšené alebo zapustené značky, kde sa vyhadzovacie kolíky dotýkajú dielu.

        Príčiny súvisiace s plesňou:

  • Nedostatočný návrh:Vysoká vyhadzovacia sila sa sústreďuje na hroty kolíkov.
  • Príliš málo alebo zle umiestnené vyhadzovacie kolíky:Nerovnomerné vysunutie.
  • Príliš malý priemer kolíka:Vysoká koncentrácia stresu.
  • Problémy s návratom kolíka vyhadzovača:Kolíky nie sú úplne zasunuté pred ďalším cyklom.

         Riešenia:

  • Zvýšte uhol ponoru.
  • Pridajte viac vyhadzovacích kolíkov alebo použite väčšie priemery.
  • Umiestnite špendlíky na rebrá, výstupky alebo iné nekozmetické povrchy.
  • Zabezpečte správny vratný systém vyhadzovača (pružiny alebo kladné vratné kolíky).

Prípadová štúdia: Od defektu k riešeniu

        Zákazník vyrábajúci formu na pero s 32 dutinami nahlásil pretrvávajúce deformácie a stopy po prepadnutí v oblasti pripevnenia klipu. Po dvoch týždňoch úprav parametrov stroja bez zlepšenia sme vykonali kontrolu formy.

        Zistenia:

  • Chladiace kanály boli ďaleko od hrubého výstupku klipu.
  • Brána bola umiestnená na opačnom konci, čo spôsobilo stratu tlaku.
  • Vyhadzovacie kolíky boli nerovnomerne rozmiestnené.

       Prijaté opatrenia:

  • Pridaná prepážka v chladiacom okruhu v blízkosti šéfa.
  • Premiestnil bránu bližšie k oblasti šéfa.
  • Pridané dva ďalšie vyhadzovacie kolíky.

        Výsledky:

        Deformácia znížená o 80 %; stopy po umývaní eliminované. Šrotovnosť výroby klesla z 12 % na 2 %.

Záver

        Vzťah medzi chybami vstrekovania a formou je priamy a často dominantný. Zatiaľ čo parametre procesu môžu niekedy kompenzovať menšie problémy s formami, základné riešenie spočíva v dobrom dizajne formy – správne vtokové ventily, vyvážené chladenie, primerané vetranie, robustné vyhadzovanie a správne uhly ponoru.

        Ako výrobca foriem naša zodpovednosť presahuje rámec dodania formy, ktorá vyhovuje stroju. Musíme navrhnúť formy, ktoré sú zhovievavé, robustné a optimalizované pre konkrétny materiál a geometriu dielu. Pre výrobcov vstrekovania umožňuje pochopenie týchto príčin súvisiacich s plesňami efektívnejšie riešenie problémov a lepšiu komunikáciu s dodávateľmi foriem.

        Keď sa stretnete s pretrvávajúcou chybou, skôr ako sa dotknete ovládacích prvkov stroja, opýtajte sa: Môže byť príčinou pleseň?


Súvisiace správy
Nechajte mi správu
X
Súbory cookie používame, aby sme vám poskytli lepší zážitok z prehliadania, analyzovali návštevnosť stránok a prispôsobili obsah. Používaním tejto stránky súhlasíte s naším používaním cookies. Zásady ochrany osobných údajov
OdmietnuťPrijať